 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
PVC Boru Ekstrüzyonu: Niyə Aşağı Tork Yüksək Keyfiyyət demək deyil?
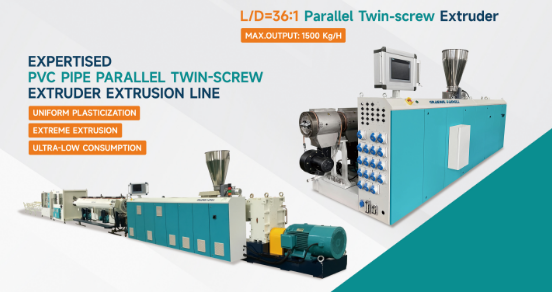
Ningbo Fangli Technology Co., Ltd.amexaniki avadanlıq istehsalçısı30 ildən artıq təcrübə iləplastik boru ekstruziya avadanlığı, yeni ətraf mühitin mühafizəsi və yeni materiallar avadanlığı. Yarandığı gündən etibarən Fangli istifadəçi tələbləri əsasında hazırlanmışdır. Davamlı təkmilləşdirmə, əsas texnologiya üzərində müstəqil R&D və qabaqcıl texnologiyanın həzm edilməsi və mənimsənilməsi və digər vasitələrlə biz inkişaf etmişikPVC boru ekstruziya xətti, PP-R boru ekstruziya xətti, PE su təchizatı / qaz borularının ekstruziya xətti, Çin Tikinti Nazirliyi tərəfindən idxal olunan məhsulları əvəz etmək tövsiyə edildi. Biz "Zhejiang əyalətində birinci dərəcəli brend" adını qazandıq.
PVC boru ekstruziya prosesində, bir çox emal anomaliyaları tez-tez səhvən aid edilirqeyri-kafi yağlama. Dönmə momenti yüksəldikdə, ərimə axını qeyri-sabit olur və ya boru səthi kobud olur, bir çox fabriklərdə dərhal reaksiya daha çox sürtkü əlavə etməkdir. Qısa müddətdə fırlanma momenti azalır, material axını yaxşılaşır və istehsal xətti daha rəvan işləyir və bu, problemin həll olunduğuna dair asan nəticəyə gətirib çıxarır.
Həddindən artıq yağlama adətən qəsdən deyil, prosesin təkrar tənzimləmələri ilə tədricən inkişaf edir. İstehsal xəttində təzyiq dalğalanmaları, kobud səthlər, materialın vaxtaşırı tıxanması, zəif ərimə və ya artan ekstruziya yükü ilə qarşılaşdıqda, operatorlar tədricən sürtkü əlavə etməyə meyllidirlər. İlkin istehsal həqiqətən daha hamar olur. Bununla belə, sürtgü effekti çox güclü olduqda, qatran hissəcikləri tam ərimədən əvvəl barel daxilində həddindən artıq sürüşməyə meyllidir. Bu, ərimə sürətinin azalmasına, ərimə birləşməsinin azalmasına, qeyri-sabit plastikləşməyə və nəticədə daha dar emal pəncərəsinə gətirib çıxarır. Avadanlıq hələ də rəvan işlədiyinə görə, tez-tez bu cür problemləri sexdə dərhal aşkar etmək çətindir.
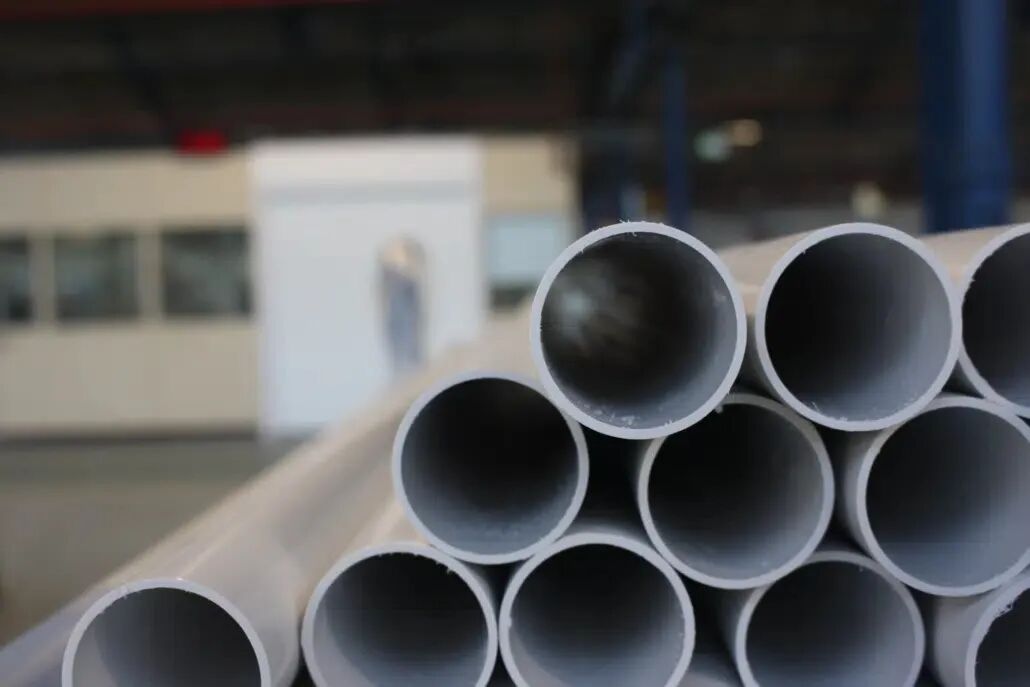
Başqa bir ümumi yanlış fikir "aşağı fırlanma momenti daha yaxşı yağlama deməkdir". Əslində, PVC ekstruziyası idarə olunan ərimə və kəsmə proseslərinə əsaslanır. Həddindən artıq yağlama vintin effektiv kəsmə hərəkətini zəiflədir, nəticədə ərimə üçün kifayət qədər enerji ötürülmür. Materialın daha asan axmasına baxmayaraq, bu, natamam əriməyə, tutqun və ya ağımtıl səthlərə, qeyri-sabit vakuum ölçüsünə, azaldılmış təsir gücünə, divar qalınlığında dalğalanmalara, qeyri-kafi qaynaq xəttinin gücünə, ölçülərin qeyri-sabitliyinə və kalıp yığılmasına səbəb ola bilər - xüsusilə də yüksək sürətli ekstruziya zamanı ifadə edilir.
Yüksək doldurulmuş CaCO₃ formulaları üçün bu məsələ daha da qabarıq olur. Çox miqdarda doldurucu qatran hissəcikləri arasında effektiv əlaqəni zəiflədir, həddindən artıq sürtkü isə ərimə səmərəliliyini daha da azaldır. Bu, daha yavaş plastikləşmə, ərimə təzyiqinin dəyişməsi, ərimə gücünün azalması, kövrək mexaniki xüsusiyyətlər və müxtəlif növbələrdə emal ardıcıllığının azalması ilə nəticələnir. Bəzi fabriklər, axıcılığı yaxşılaşdırmaq üçün daha çox sürtkü əlavə etməyə davam edərək, formulanı optimal emal balansından daha da uzaqlaşdırır. Bu, bir çox yüksək doldurulmuş PVC boru kompozisiyalarının işə salınması asan olsa da, uzunmüddətli sabit istehsalı saxlamaq üçün mübarizə aparmasının əhəmiyyətli səbəbidir.
Buna görə də, yağlama bütün emal sistemindən təcrid olunmuş şəkildə qiymətləndirilə bilməz. Onun effektivliyinə doldurucu tərkibi, ACR, CPE, stabilizator sistemi, vint həndəsəsi, ekstruziya sürəti, temperatur profili və kalıp dizaynı daxil olmaqla bir çox amillər birgə təsir göstərir. Aşağı doldurucu sistemdə yaxşı işləyən eyni yağlama sxemi yüksək doldurulmuş sistemdə qeyri-adekvat birləşməyə səbəb ola bilər.
Təcrübəli prosessorlar “hansı sürtkü yağının ən güclü olması” ilə deyil, “yağlama sisteminin optimal birləşmə balansını qoruyub saxlamaması” ilə maraqlanırlar. Mükəmməl PVC tərkibi mümkün olan ən aşağı fırlanma anı təmin etmir; bunun əvəzinə, ərimə keyfiyyəti, ərimə axını, emal sabitliyi və mexaniki xüsusiyyətlər arasında ən yaxşı tarazlığı hədəfləyir. Faktiki istehsalda aşağı fırlanma momenti keyfiyyət göstəricisi deyil, sadəcə proses göstəricisidir. Əsl məqsəd həmişə sabit birləşmə, sabit ölçülər, sabit səth keyfiyyəti və uzunmüddətli ardıcıl istehsaldır. Axı, bu gün daha yaxşı axıcılıq təklif edən bir formula sabah keyfiyyət şikayətlərinin mənbəyinə çevrilə bilər.
Əlavə məlumat lazımdırsa,Ningbo Fangli Technology Co., Ltd.təfərrüatlı sorğu üçün əlaqə saxlamağınızı alqışlayır, biz sizə peşəkar texniki rəhbərlik və ya avadanlıqların satın alınması ilə bağlı təkliflər təqdim edəcəyik.
Sorğu göndərin
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız.
Məxfilik Siyasəti