 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Əkiz vidalı ekstruderlər haqqında ümumi yanlış təsəvvürlər: ekstruziya proseslərini optimallaşdırmaq üçün ənənəvi inancları sındırmaq
Ningbo Fangli Technology Co., Ltd.amexaniki avadanlıq istehsalçısı30 ilə yaxın təcrübə iləplastik boru ekstruziya avadanlığı, yeni ətraf mühitin mühafizəsi və yeni materiallar avadanlığı. Yarandığı gündən etibarən Fangli istifadəçi tələbləri əsasında hazırlanmışdır. Davamlı təkmilləşdirmə, əsas texnologiya üzərində müstəqil R&D və qabaqcıl texnologiyanın həzm edilməsi və mənimsənilməsi və digər vasitələrlə biz inkişaf etmişikPVC boru ekstruziya xətti, PP-R boru ekstruziya xətti, PE su təchizatı / qaz borularının ekstruziya xətti, Çin Tikinti Nazirliyi tərəfindən idxal olunan məhsulları əvəz etmək tövsiyə edildi. Biz "Zhejiang əyalətində birinci dərəcəli brend" adını qazandıq.
Plastik birləşmə sənayesində, demək olar ki, hər bir plastik hissə polimer formulalarının mürəkkəb emalına əsaslanır.iki vintli ekstruderlər(TSE). Mükəmməl qarışdırma xüsusiyyətləri, yüksək istehsal səmərəliliyi və üstün məhsul tutarlılığı ilə,iki vintli ekstruderlərdavamlı birləşmədə şəksiz lider oldular.
Bununla belə, bu texnologiyanın bir əsrdən artıq müddət ərzində işlənib hazırlanmasına baxmayaraq, bir çox praktikantlar hələ də onun əsas prinsipləri haqqında yanlış təsəvvürlərə sahibdirlər və bu, potensialın genişləndirilməsi və ya faktiki istehsal zamanı sapmalara səbəb olur. Bu gün biz iki vintli ekstruderlər haqqında ən çox yayılmış 5 yanlış təsəvvürü dərindən təhlil edəcəyik.
Yanlış fikir 1: Qoşa vintli performans köhnəlməyə çox həssasdır
Çoxları hesab edir ki, vintlər köhnəldikdən sonra maşının performansı kəskin şəkildə azalacaq. Reallıq budur: Qoşa vintli ekstruderlər ümumiyyətlə tək vintli ekstruderlərə nisbətən aşınmaya daha az həssasdırlar.
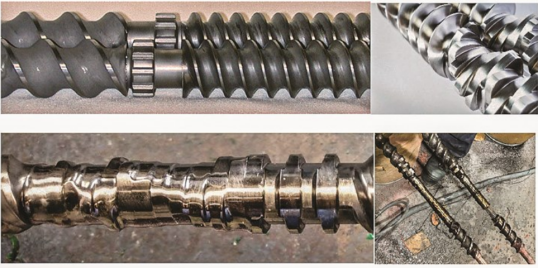
Vida mütləq yuxarıdakı şəkil kimi təmiz və parlaq olmalıdır; lakin alt şəkildə göstərilən dərəcədə geyinməyə qətiyyən icazə verilmir. (Şəkil mənbəyi: Leistritz)
- Müsbət daşıma üstünlüyü:Birgə fırlanan qoşa vintlər özünəməxsus özünü silmək effektinə malikdir. Aralıq zonada əks səth sürətləri tək vintli vintlərə nisbətən daha güclü müsbət ötürmə qabiliyyətini təmin edir.
- Aşınmaya Böyük Tolerantlıq:İki vintli proseslərdə vida elementləri və ya çəllək astarları adətən 3-5% diametrli aşınma ilə belə düzgün işləyə bilər. Bunun səbəbi, artan boşluqları kompensasiya etmək üçün vint sürətini müstəqil olaraq tənzimləyə bilməmizdir. Bunun əksinə olaraq, tək vintlər üçün aşınma həddi adətən yalnız 1-2% təşkil edir.
- Aşağı Yerli dəyişdirmə dəyəri:Qoşa vintlər modul, tikinti bloku dizaynından istifadə edir. Aşınma çox vaxt yüksək kəsilmə və təzyiq sahələrində cəmləşir (ümumi uzunluğun təxminən 25-30%-i), ona görə də texniki qulluq yalnız həmin xüsusi komponentlərin dəyişdirilməsini tələb edir.
Ekspert məsləhəti:Vintlər adətən barellərdən dörd dəfə daha tez-tez dəyişdirilməsini tələb edir. Bunun səbəbi, vida uçuş uclarının materialla daim təmasda olmasıdır, halbuki lülə səthi xüsusi elementlərlə vaxtın yalnız 25%-də təmasda olur.
Yanlış fikir 2: Havalandırma Doldurucusu Bütün Hava Daşqın Problemlərini Həll edə bilər
Havalandırma limanında "havalandırma daşqını" baş verdikdə, çoxları instinktiv olaraq havalandırma doldurucusu əlavə edirlər. Bununla belə, bu, çox vaxt sadəcə olaraq problemi gizlədən “yarpaq” rolunu oynayır və hətta sistemi lazımsız yerə çətinləşdirə bilər.
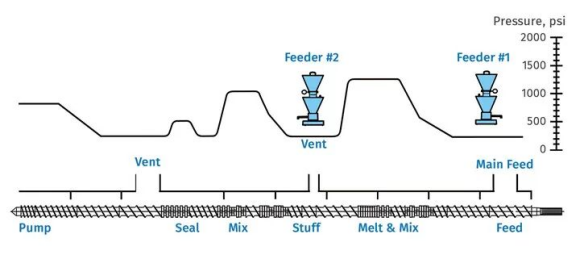
Havalandırma və aşağı axın qidalanma nöqtələrində sıfır təzyiqi təmin edən ideal vida dizaynı
- Dizayn əsasdır: Vida dizaynı qeyri-adekvatdırsa və ya nasos bölməsində güclü əks təzyiq varsa, ərimə birbaşa havalandırma sütununa axacaq. Bir ventilyasiya doldurucusu zəif vida dizaynının səbəb olduğu daşqınları əsaslı şəkildə həll edə bilməz.
- Vent Doldurucunun Əsl Məqsədi: Tərkibində əriməmiş materiallar (məsələn, toz doldurucular) olan formulalar üçün uyğundur, yüksək sürətli buxarla daşınarkən bu bərk maddələrin havalandırma ağzında yığılmasının qarşısını alır.
- Kök Səbəb Təhlili: Əgər normal işləyən havalandırma kanalı qəflətən su basmağa başlayarsa, ventilyasiya doldurucusuna güvənməkdənsə, prioritet vida/barel aşınmasını, soyutma sisteminin nasazlığını, ekran paketinin tıxanmasını və ya yüksək təzyiq təzyiqini yoxlamağa verilməlidir.
Yanlış fikir 3: Laboratoriyadan İstehsal Xəttinə Bir Addımlı Xətti Ölçmənin Gözlənməsi
"Formulyasiya laboratoriyada işlədi, buna görə də istehsal xəttində mütləq işləyəcək." Bu fərziyyə çox vaxt praktikada uğursuz olur.
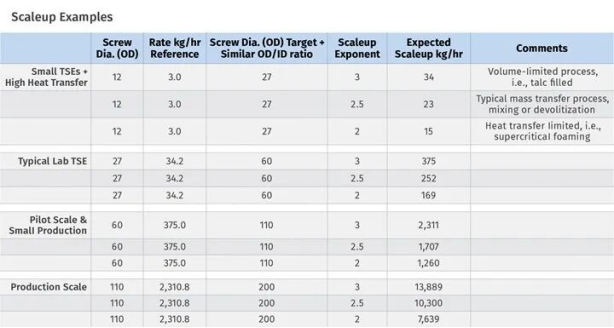
- Sərhəd Şərtlərinin Mürəkkəbliyi: İstehsal üçün miqyasın genişləndirilməsi sərbəst həcm, istilik ötürülməsi (ərimə temperaturuna nəzarət), kütlə ötürülməsi (qarışdırma və devolatizasiya) və fırlanma momenti məhdudiyyətləri daxil olmaqla bir çox "sərhəd şərtləri" əhatə edir.
- Qeyri-xətti Ölçmə: Həcmi məhdudlaşdırılmış proseslər vida diametrinin (D³) kubu ilə, istilik ötürülməsi ilə məhdudlaşan proseslər isə kvadratla (D²) miqyaslanır. Bunlar arasındakı fərq əhəmiyyətlidir.
- Əsas qayda: Laboratoriya və ya pilot miqyaslı xəttin ötürmə qabiliyyəti hədəf istehsal həcminin 1/10-dan az olmamalıdır. Boşluq daha böyükdürsə, miqyaslı hesablamaların etibarlılığı əhəmiyyətli dərəcədə azalır.
Yanlış fikir 4: İki vintli ekstruderlər maye enjeksiyon üçün uyğun deyil
Kommersiya miqyaslı maye enjeksiyon səviyyələrinə 70%-dən çox nail olmaq tamamilə mümkündür.
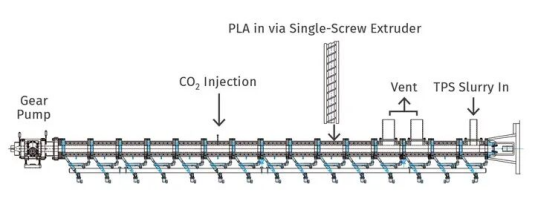
Ərimə, qarışdırma, superkritik CO₂ inyeksiya, soyutma və nasos bölmələrini birləşdirən optimallaşdırılmış iki vintli dizayn
- Əsas amillər: Uğurlu enjeksiyonun əsası mayenin özlülüyündə və onun polimerdə həllindədir.
- Müxtəlif Avadanlıqlar: Ötürücü nasoslar, porşenli nasoslar, peristaltik nasoslar və ya diafraqma nasosları kimi enjeksiyon sistemləri maye xüsusiyyətlərinə görə seçilə bilər.
- Mərhələli Enjeksiyon Texnikası: Yüksək faizli maye formulaları üçün (məsələn, >70%), vida kanalları içərisində mayenin yığılmasının qarşısını almaq üçün əsas mərhələli, mərhələli inyeksiyadır.
- Superkritik Tətbiqlər: Müasir qoşa vintli texnologiya köpüklənmə, devolatizasiya və ya plastikləşdirmə üçün superkritik mayeləri sabit şəkildə yeridə bilər.
Yanlış təsəvvür 5: Xüsusi fırlanma momenti (və ya fırlanma anı sıxlığı) yeganə fırlanma anı göstəricisidir
Ekstruder performansını qiymətləndirərkən, "Xüsusi Tork" (ST, həmçinin Tork Sıxlığı, TD olaraq da bilinir) tez-tez müzakirə olunur.
Eyni xüsusi fırlanma momenti, lakin fərqli OD/ID nisbətləri çox fərqli sərbəst həcmlər və emal xüsusiyyətləri ilə nəticələnir
- Müəyyən Məhdudiyyət: Xüsusi fırlanma anı üçün düstur ST = Md / a³-dir, burada Md val üzrə maksimum fırlanma anı, a isə mərkəz məsafəsidir.
- Baxır Həcmi: Bu hesablama vintin sərbəst həcmini (FV) əks etdirmir. Sərbəst həcm vintin xarici-daxili diametri nisbətindən (OD/ID) asılıdır və materialın ötürmə qabiliyyətinə birbaşa təsir göstərir.
- Kompleks Qiymətləndirmə: Avadanlıq seçərkən fırlanma momenti və mövcud vint həcmi arasında optimal tarazlığı tapmaq lazımdır.
İki vintli birləşmənin əsas məntiqini başa düşmək və bu ümumi idrak tələlərindən qaçmaq istehsalın keyfiyyətini və səmərəliliyini artırmaq üçün ilk addımdır.
Əlavə məlumat lazımdırsa,Ningbo Fangli Technology Co., Ltd.təfərrüatlı sorğu üçün əlaqə saxlamağınızı alqışlayır, biz sizə peşəkar texniki rəhbərlik və ya avadanlıqların satın alınması ilə bağlı təkliflər təqdim edəcəyik.
Sorğu göndərin
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız.
Məxfilik Siyasəti